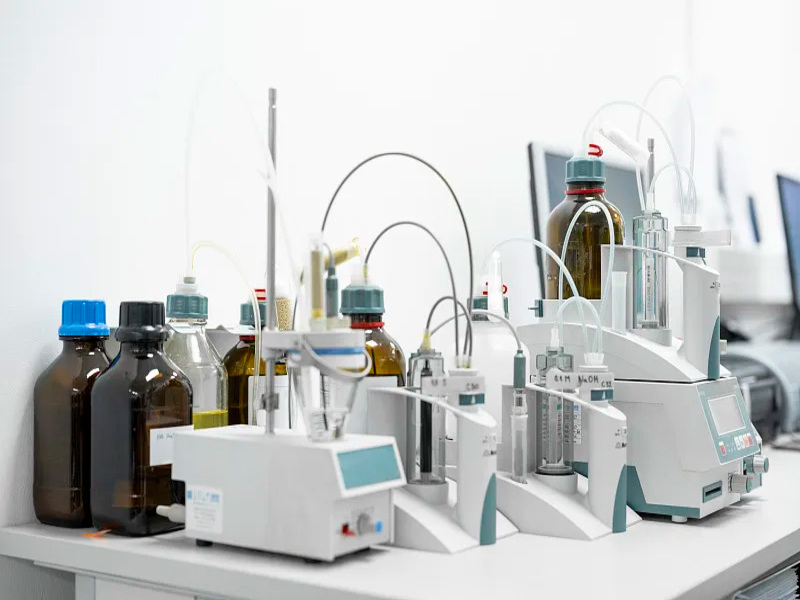
液态检测在工业生产中扮演着至关重要的角色,它涉及到产品质量控制、生产过程优化以及设备维护等多个方面。通过精确的液态检测,企业能够确保生产流程的稳定性,减少资源浪费,提高生产效率。本文将通过案例分析,探讨液态检测在不同工业领域中的应用及其带来的实际效益。
液态检测的重要性
液态检测是工业生产中的一个关键环节,它涉及到液体成分、浓度、温度、流速等多个参数的测量。这些参数的精确控制对于确保产品质量和生产效率至关重要。例如,在化工生产中,液态成分的微小变化可能导致产品性能的显著差异,因此需要通过液态检测来实时监控和调整。
此外,液态检测还能够帮助企业优化生产流程。通过对液态参数的持续监测,企业可以发现生产中的瓶颈和问题,从而进行针对性的改进。这不仅能够提高生产效率,还能够减少资源浪费,降低生产成本。
在设备维护方面,液态检测也发挥着重要作用。通过对液态参数的监测,企业可以及时发现设备的异常情况,进行预防性维护,避免设备故障导致的生产中断和损失。
液态检测技术
液态检测技术种类繁多,主要包括光学检测、电化学检测、超声波检测等。光学检测技术通过测量液体对光的吸收、反射或散射来获取液态参数,具有非接触、高精度的特点,广泛应用于食品、医药等行业。
电化学检测技术则是通过测量液体中的电化学信号来获取液态参数,如pH值、电导率等。这种技术适用于需要实时监测液态成分变化的场合,如污水处理、化工生产等。
超声波检测技术利用超声波在液体中的传播特性来测量液态参数,如流速、密度等。这种技术具有测量范围广、响应速度快的特点,广泛应用于石油、天然气等行业。
液态检测在食品工业中的应用
在食品工业中,液态检测主要用于监控食品的成分和质量。例如,在饮料生产中,液态检测可以实时监测饮料的糖度、酸度等参数,确保产品口感和质量的一致性。通过精确的液态检测,企业能够避免因成分偏差导致的产品不合格,减少生产中的浪费。
此外,液态检测在食品安全方面也发挥着重要作用。通过对液态食品中的微生物、重金属等有害物质的检测,企业可以确保产品符合食品安全标准,保障消费者的健康。
一个典型的案例是某饮料生产企业通过引入先进的液态检测系统,实现了生产过程的自动化监控。该系统能够实时监测饮料的成分和温度,自动调整生产参数,确保产品质量的稳定性。通过这一改进,企业不仅提高了生产效率,还减少了因产品不合格导致的损失。
液态检测在化工工业中的应用
在化工工业中,液态检测主要用于监控反应过程中的液态参数,如浓度、温度、压力等。这些参数的精确控制对于确保化学反应的安全性和效率至关重要。例如,在聚合反应中,液态检测可以实时监测反应物的浓度和温度,确保反应按预期进行,避免因参数偏差导致的事故。
此外,液态检测在化工生产中还能够帮助企业优化资源利用。通过对液态参数的持续监测,企业可以发现生产中的资源浪费问题,进行针对性的改进。这不仅能够降低生产成本,还能够减少对环境的影响。
一个典型的案例是某化工企业通过引入液态检测系统,实现了生产过程的智能化监控。该系统能够实时监测反应过程中的液态参数,自动调整生产条件,确保反应的安全性和效率。通过这一改进,企业不仅提高了生产效率,还减少了因生产事故导致的损失。
液态检测在石油工业中的应用
在石油工业中,液态检测主要用于监控油井中的液态参数,如油水比例、流速等。这些参数的精确测量对于确保油井的高效开采至关重要。例如,在油井开采过程中,液态检测可以实时监测油水比例,确保油井的高效运行,避免因油水比例失衡导致的产量下降。
此外,液态检测在石油运输中也发挥着重要作用。通过对液态参数的监测,企业可以及时发现管道中的异常情况,进行预防性维护,避免管道泄漏导致的环境污染和资源浪费。
一个典型的案例是某石油公司通过引入液态检测系统,实现了油井开采的智能化监控。该系统能够实时监测油井中的液态参数,自动调整开采条件,确保油井的高效运行。通过这一改进,企业不仅提高了油井的产量,还减少了因油井故障导致的损失。
结论
液态检测在工业生产中的重要性不言而喻,它不仅能够确保产品质量和生产效率,还能够帮助企业优化生产流程,减少资源浪费。通过案例分析,我们可以看到液态检测在不同工业领域中的广泛应用及其带来的实际效益。随着技术的不断进步,液态检测将在未来发挥更加重要的作用,为工业生产带来更多的创新和突破。